Artykuł sponsorowany
Jak zbudowany jest układ rozładunku materiałów sypkich i jaką rolę pełni kompresor
W transporcie materiałów sypkich, obejmującym przewóz cementu, pelletu, granulatów tworzyw sztucznych czy zboża, sprawny rozładunek z silonaczepy stanowi podstawę utrzymania harmonogramu dostaw. Proces ten zależy od ścisłej współpracy całego układu pneumatycznego. Pojedyncze urządzenie tłoczące nigdy nie działa w oderwaniu od reszty specjalistycznej infrastruktury zamontowanej na pojeździe. Wykorzystywana tu technologia transportu w fazie rozrzedzonej opiera się na ciągłym przepływie dużej objętości gazu. Nawet najbardziej wydajna sprężarka nie spełni swojego zadania, jeśli pozostałe komponenty instalacji ulegną awarii lub zostaną błędnie dobrane na etapie montażu. Zrozumienie budowy całego systemu pozwala unikać kosztownych przestojów i przedłuża żywotność sprzętu.
Budowa instalacji rozładunkowej w silonaczepach
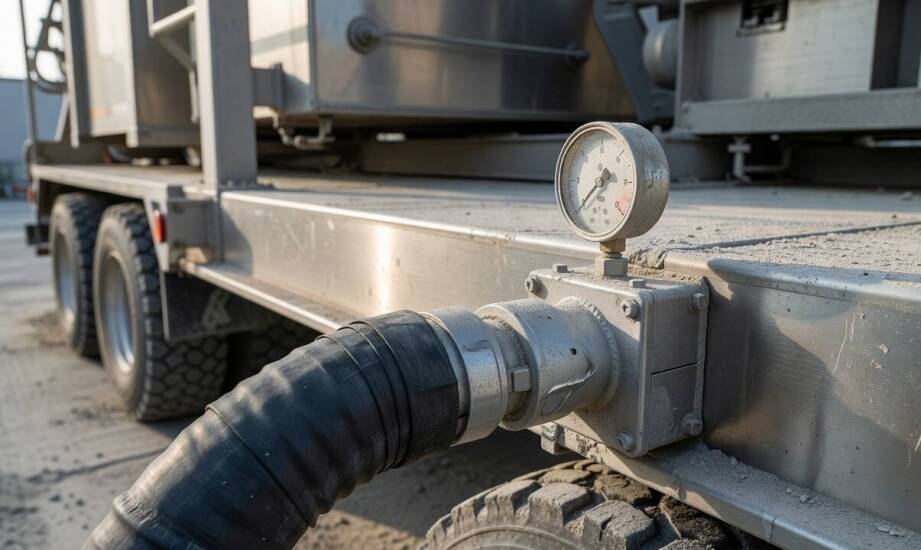
Podstawowym źródłem napędu całego układu jest przystawka odbioru mocy PTO, którą montuje się bezpośrednio na skrzyni biegów pojazdu ciężarowego. Zadaniem przystawki jest przekazywanie momentu obrotowego z silnika na sprężarkę lub na pompę hydrauliczną, która wspomaga inne funkcje robocze naczepy. Sercem układu pozostaje jednak samo urządzenie tłoczące, mocowane najczęściej na boku ramy ciągnika siodłowego. To właśnie kompresory do pneumatycznego rozładunku materiałów sypkich generują pulsujący strumień powietrza niezbędny do wypchnięcia ciężkiego ładunku z silosu. Wymagają one specyficznych parametrów pracy, znacznie odbiegających od klasycznej pneumatyki warsztatowej. Konstrukcje te wytwarzają sprężone powietrze o stosunkowo niskim ciśnieniu roboczym, najczęściej w granicach 2–4 barów, stawiając za to nacisk na ekstremalnie wysoką wydajność objętościową.
Wygenerowane powietrze trafia przez grubościenny system węży i rur do układu aeracji, który znajduje się w dolnej części naczepy, tuż przy lejach zsypowych. System ten spulchnia zbity materiał sypki i doprowadza do jego płynnej fluidyzacji. Dzięki odpowiedniemu napowietrzeniu cement lub ciężki granulat zachowuje się podobnie do cieczy i pod wpływem grawitacji oraz ciśnienia przemieszcza się w kierunku zaworu wysypowego. Prawidłowy kierunek przepływu wymuszają mechaniczne zawory rozdzielające. Równocześnie certyfikowane zawory bezpieczeństwa chronią całą instalację przed nagłym, destrukcyjnym wzrostem ciśnienia w zbiorniku. Niezbędnym elementem układu są również wlotowe wkłady filtracyjne oraz separatory. Zatrzymują one drobiny pyłu i wytrącający się kondensat, chroniąc higroskopijny ładunek przed zawilgoceniem. Finalnie rura wyładowcza o odpowiednio dobranej średnicy transportuje powstałą mieszankę prosto do zewnętrznego silosu odbiorczego.
Dynamika przepływu powietrza i spadki ciśnienia
Sprężone powietrze opuszczające kompresor śrubowy zasila najpierw maty aeracyjne, a dopiero w kolejnym etapie cyklu rozładunkowego miesza się bezpośrednio z przewożonym towarem. W całym tym obiegu pojawiają się naturalne opory tarcia. Wynikają one z całkowitej długości zastosowanych przewodów, liczby zakrętów na trasie tłoczenia oraz barier stawianych przez filtry i zasuwy. Zbyt gwałtowne zmiany średnicy rurociągu dodatkowo potęgują to zjawisko, wywołując niepożądane turbulencje. Branżowa praktyka serwisowa, którą na co dzień realizuje DTR Compressor Włoch, udowadnia, że nawet drobne nieszczelności w złączkach wywołują zauważalne spadki ciśnienia w sieci. Branżowe normy dla transportu pneumatycznego dopuszczają straty ciśnienia na poziomie poniżej 10 procent, co w praktyce oznacza ubytek rzędu maksymalnie 0,1 do 0,5 bara. Większe rozszczelnienia drastycznie zmniejszają prędkość przepływu materiału i grożą całkowitym zaczopowaniem rurociągu.
Sama jednostka tłocząca stanowi wyłącznie źródło energii kinetycznej, natomiast za stabilną i bezpieczną pracę odpowiada osprzęt pomocniczy. Precyzyjne regulatory, zawory zwrotne oraz klapy odcinające chronią delikatne wirniki przed nagłym cofnięciem się pyłu budowlanego z silosu. Błędnie dobrane komponenty potrafią zablokować proces rozładunku mimo w pełni sprawnego napędu. Zbyt mały przekrój węży dławi przepływ powietrza, podczas gdy rozerwana poduszka aeracyjna uniemożliwia upłynnienie złoża na dnie naczepy. W takich sytuacjach operatorzy często błędnie zakładają awarię samej sprężarki, próbując niebezpiecznie zwiększać obroty silnika ciężarówki. Prowadzi to do natychmiastowego przeciążenia termicznego jednostki śrubowej. Właściwa diagnostyka problemów z rozładunkiem wymaga weryfikacji całej linii, począwszy od układu ssącego, aż po przyłącze węża u klienta.
Ocena sprawności i wydajności układu pneumatycznego w silonaczepie wymaga szerokiego, inżynieryjnego spojrzenia na całą instalację. Proces ten powinien zawsze uwzględniać ścisłą zależność między parametrami pracy przystawki PTO, wydajnością rotacyjną samego kompresora oraz przepustowością wszystkich elementów pomocniczych. System rozładunku działa bezawaryjnie wyłącznie w sytuacji, gdy wszystkie podzespoły tworzą dopasowaną całość i nie generują wąskich gardeł. Zlekceważenie okresowej wymiany filtrów powietrza lub zbagatelizowanie porannych testów szczelności szybko przekłada się na wydłużony czas postoju u odbiorcy i zauważalnie zwiększone zużycie oleju napędowego. Regularne audyty i konserwacja poszczególnych sekcji zbrojonej instalacji pozwalają utrzymać optymalne parametry tłoczenia, co bezpośrednio gwarantuje terminowość realizowanych frachtów specjalistycznych.
Kategorie artykułów
Polecane artykuły

Jak zasięg, podłoże i przeszkody wpływają na użyteczność podnośnika teleskopowego
Kluczowe cechy rolniczej przyczepy z aplikatorem do intensywnego użytku
Praktyczne porady dotyczące wyboru klejących taśm dla różnych branż