Artykuł sponsorowany
Jak konstrukcja formy rozdmuchowej decyduje o grubości ścianek i równomierności wyrobu
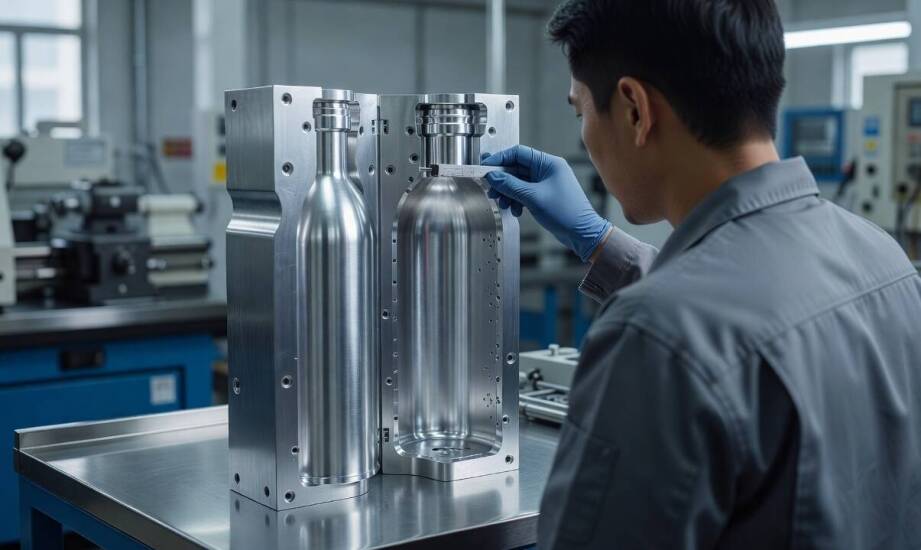
O równomierności grubości ścianek i powtarzalności wyrobu w procesie rozdmuchu decyduje przede wszystkim geometria narzędzia oraz sposób prowadzenia i rozciągania tworzywa, a nie tylko wyjściowy rodzaj surowca. Precyzyjne zaprojektowanie gniazda i powierzchni formującej pozwala sterować rozkładem materiału niezależnie od drobnych wahań parametrów wytłaczania rękawa. Przetwórstwo tworzyw sztucznych wymaga ścisłej kontroli na każdym etapie, jednak to właśnie fizyczna budowa osprzętu narzuca ostateczny kształt i wytrzymałość produktu. Konstrukcja zoptymalizowana pod kątem zachowania płynnego przepływu i właściwej termiki minimalizuje powstawanie lokalnych odchyleń i zapewnia stabilność wymiarową w seryjnych cyklach produkcyjnych.
Jak kształt gniazda steruje rozciąganiem w szyjce, barku i korpusie?
Wymagające technicznie formy rozdmuchowe służą do wytwarzania pustych wyrobów z tworzyw sztucznych, takich jak butelki, kanistry czy pojemniki o złożonych kształtach. Wykorzystuje się je masowo w branżach chemicznej, spożywczej oraz motoryzacyjnej, gdzie szczelność i odporność mechaniczna odgrywają decydującą rolę. W procesie produkcji wytłoczony rękaw, nazywany parizonem, zostaje uchwycony przez zamykające się połówki narzędzia. Pod wpływem wysokiego ciśnienia powietrza następuje jego gwałtowne rozciąganie aż do zetknięcia z chłodnymi ściankami matrycy. W tym specyficznym środowisku nie zachodzi tradycyjny przepływ tworzywa wzdłuż płaszczyzn, lecz jego kierunkowe odkształcanie plastyczne.
Kształt wewnętrzny oraz starannie poprowadzona linia podziału bezpośrednio determinują sposób rozkładania się materiału w newralgicznych strefach opakowania, czyli w szyjce, barku i na głównym korpusie. Kluczowym parametrem fizycznym pozostaje tutaj odpowiednia relacja średnicy gniazda do średnicy parizonu. Zbyt duża dysproporcja sprawia, że w oddalonych narożach ścianki stają się skrajnie cienkie, natomiast w rejonach o mniejszym obwodzie gromadzi się nadmiar plastiku. Praktyka rynkowa przedsiębiorstw z wieloletnim doświadczeniem, takich jak TOPLAST Tomaszewscy, potwierdza, że odpowiednie promienie zaokrągleń i łagodne kąty pochylenia na etapie projektowania zapobiegają nadmiernemu pocienieniu powłoki w jednym punkcie. Profilowanie dna oraz wzmocniona strefa gwintu wymagają szczególnej uwagi technologa, ponieważ te elementy przenoszą największe obciążenia podczas magazynowania i transportu wypełnionego pojemnika.
Jak odpowietrzenie, chłodzenie i materiał formy wpływają na stabilność procesu?
Prawidłowo zaprojektowany system odpowietrzenia umożliwia błyskawiczne wyprowadzenie powietrza uwięzionego między powiększającym się parizonem a powierzchnią gniazda. Brak swobodnego ujścia dla gazów blokuje szczelny docisk polimeru do metalu. Skutkuje to powstawaniem widocznych wgłębień, mikropęknięć, śladów powierzchniowych oraz niepełnym odwzorowaniem detali technicznych na zewnętrznej powłoce. Niedostateczne odgazowanie prowadzi do nierównomiernego kontaktu tworzywa z zimnymi ściankami, co z kolei generuje nieprzewidywalne lokalne zgrubienia. Specjalistyczne szczeliny na linii podziału oraz dodatkowe kanały odprowadzające w matrycy rozwiązują ten problem i zauważalnie poprawiają gładkość wyrobu.
Termika całego układu odgrywa równie istotną rolę technologiczną. Zintegrowany układ chłodzenia wyposażony w zoptymalizowane kanały o turbulentnym przepływie cieczy gwarantuje równomierne i precyzyjnie kontrolowane odbieranie ciepła z formowanego elementu. Właściwe rozmieszczenie linii chłodzących blisko najgrubszych sekcji wyrobu zapobiega deformacjom i paczeniu się detalu tuż po wyjęciu z maszyny. Skuteczne obniżanie temperatury nie tylko radykalnie skraca czas pojedynczego cyklu, ale też ogranicza niepożądane różnice skurczowe między kolejnymi partiami tego samego asortymentu. Ma to szczególne znaczenie podczas używania tworzyw biodegradowalnych i ekologicznych, które bywają bardzo wrażliwe na nagłe wahania warunków w cyklu produkcyjnym.
Wybór konkretnego stopu do budowy samego narzędzia rzutuje bezpośrednio na jego żywotność i dokładność odwzorowania. Przy precyzyjnej obróbce na maszynach CNC wykorzystuje się najczęściej specjalistyczne stopy aluminium lub twarde stale narzędziowe. Aluminium szybciej odprowadza ciepło, jednak to stal zdecydowanie lepiej znosi intensywne obciążenia termiczne oraz uderzenia mechaniczne występujące w zautomatyzowanej produkcji wielkoseryjnej. Wysoka twardość metalowej bryły przekłada się na powolne zużycie krawędzi tnących rękawa i zachowanie stabilności wymiarowej gniazda przez długie lata eksploatacji.
Przemyślana budowa osprzętu formującego nie eliminuje całkowicie naturalnej zmienności fizycznej procesu przetwórstwa polimerów. Zamiast tego zawęża wszelkie odchylenia do przewidywalnego i w pełni akceptowalnego marginesu błędu. Inwestycja w dopracowaną matrycę ułatwia utrzymanie rygorystycznych tolerancji wymiarowych oraz wysokiej powtarzalności tworzonych detali. Zastosowanie prawidłowych relacji średnic i wydajnego chłodzenia ułatwia płynną realizację masowych zamówień dla najbardziej wymagających gałęzi przemysłu.
Kategorie artykułów
Polecane artykuły

Jak zasięg, podłoże i przeszkody wpływają na użyteczność podnośnika teleskopowego
Kluczowe cechy rolniczej przyczepy z aplikatorem do intensywnego użytku
Praktyczne porady dotyczące wyboru klejących taśm dla różnych branż