Artykuł sponsorowany
Dlaczego pompa wspomagania po regeneracji wymaga innych testów w zależności od typu układu
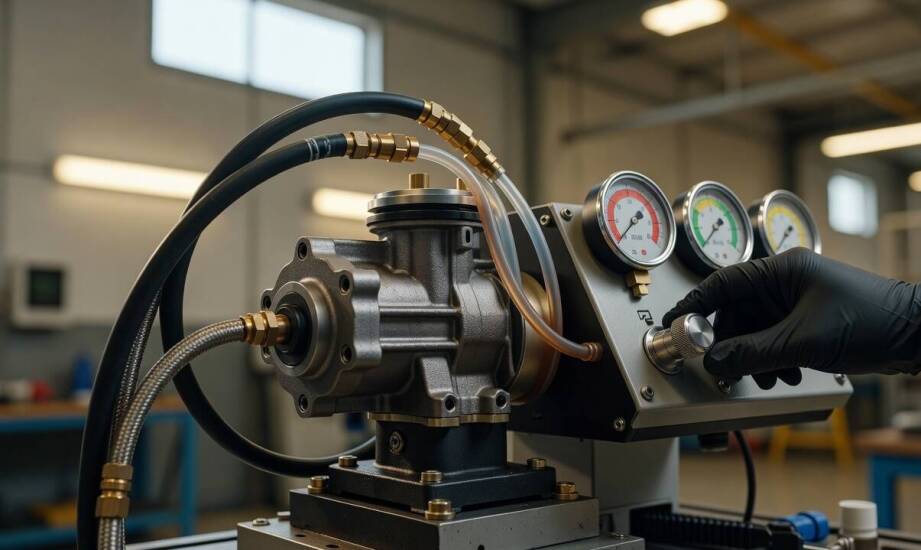
Po wymianie elementów uszczelniających w pompie układ nadal szumi lub traci ciśnienie, ponieważ główny problem leży w zużytych powierzchniach roboczych. Sama instalacja nowych oringów czy zimeringów nie przywraca pierwotnych parametrów, gdy wirnik, łopatki lub pierścień statora wykazują nadmierne luzy. Płyn hydrauliczny znajduje wtedy ujście tam, gdzie powinien natrafić na szczelną barierę. Prowadzi to do drastycznego spadku wydajności całego mechanizmu. Odpowiednia weryfikacja tych uchybień wymaga zrozumienia, jak mikrometryczne różnice w geometrii części wpływają na zachowanie strumienia oleju pod obciążeniem. Odczuwa się to zwłaszcza podczas manewrowania przy niskich prędkościach, gdy opór opon jest największy.
Wpływ tolerancji wymiarowych na ciśnienie
W typowej pompie łopatkowej wirnik obraca się mimośrodowo wewnątrz pierścienia. Ruchome łopatki, dociskane siłą odśrodkową oraz ciśnieniem cieczy do wewnętrznej ściany komory, wytwarzają główną siłę tłoczącą. Zużycie czołówek łopatek lub zarysowanie powierzchni pierścienia statora powoduje nieszczelności wewnętrzne. Przez te szczeliny olej wraca do strony ssącej, zamiast trafiać do maglownicy. Efektem jest spadek ciśnienia roboczego, które standardowo powinno utrzymywać się w przedziale od 70 do 150 bar. Zjawisku temu towarzyszy szum, będący objawem kawitacji, czyli gwałtownego zapadania się pęcherzyków gazu w cieczy. Erozja kawitacyjna dodatkowo niszczy metalowe elementy od środka.
Kompleksowa regeneracja wspomagania kierownicy pozwala odzyskać te kluczowe parametry bez konieczności kupowania nowego podzespołu. Warunkiem sukcesu jest precyzyjne odtworzenie geometrii. Firma Skraw-Met z Sopotu od kilkudziesięciu lat zajmuje się naprawą takich mechanizmów w pojazdach osobowych i ciężarowych. W praktyce warsztatowej proces ten opiera się na zaawansowanej obróbce skrawaniem. Usuwa ona mikrorysy oraz owalizację gniazd. Właściwie przeprowadzona obróbka odtwarza okrągłość otworów, co umożliwia uzyskanie nominalnego wydatku cieczy bez nadmiernego oporu wewnętrznego.
Diagnostyka pomp hydraulicznych i elektrycznych
Klasyczne pompy napędzane paskiem wielorowkowym wymagają innej procedury weryfikacyjnej niż nowoczesne moduły zasilane prądem. Na stanowisku diagnostycznym agregaty mechaniczne bada się pod kątem ciśnienia i przepływu przy różnych prędkościach obrotowych wału. Weryfikuje się również czas reakcji zaworu przelewowego oraz ogólną szczelność korpusu. W układach elektrohydraulicznych (EHPS) mechanika stanowi tylko część systemu, ponieważ moduł współpracuje z elektronicznym sterownikiem. W ich przypadku dodatkowo analizuje się pobór prądu, wahania napięcia zasilania oraz kulturę pracy silnika elektrycznego. Błąd oprogramowania lub przegrzewająca się sekcja zasilająca dają objawy podobne do usterek mechanicznych.
Testy pod pełnym obciążeniem termicznym
Pojazdy ciężarowe, autobusy i maszyny budowlane wymuszają na układach kierowniczych pracę przy znacznie wyższych przepływach oraz ekstremalnych siłach nacisku. Ze względu na masę pojazdu i gabaryty opon układ tłoczący znosi ogromne siły zwrotne. Ukryte wady materiałowe lub błędy w pasowaniu ujawniają się tam dopiero podczas wydłużonego testu, gdy olej hydrauliczny osiąga pełną równowagę termiczną. Krótkie próby przeprowadzane na zimno nie wykrywają tendencji do przegrzewania się układu przy ciągłym obciążeniu.
Sygnały z próby stanowiskowej, które dyskwalifikują podzespół, to nagły spadek ciśnienia poniżej wartości nominalnej przy zamkniętym zaworze oraz niestabilny strumień wyjściowy. Zbyt duży przeciek wewnętrzny objawia się znaczną różnicą między teoretyczną wydajnością pompy a rzeczywistą objętością przetłoczonego oleju. Silne wibracje odczuwalne na obudowie świadczą o istniejących oporach mechanicznych, które szybko doprowadziłyby do zatarcia.
Weryfikacja parametrów a skuteczność naprawy
Po zamontowaniu elementu w komorze silnika obiektywna ocena jego charakterystyki pod granicznym obciążeniem staje się niemożliwa. Wszystkie rygorystyczne testy przepływowe muszą odbyć się wcześniej na specjalistycznym stole probierczym, który symuluje opór kół na asfalcie. Skuteczność naprawy zależy od ścisłego dopasowania techniki obróbki metalu do konkretnego wariantu technologicznego, uwzględniającego specyfikę pracy danego modelu. Uniwersalne podejście i standardowa wymiana samych uszczelnień rzadko rozwiązują głębsze problemy hydrauliczne. Dopiero połączenie weryfikacji wymiarowej z symulacją rzeczywistych warunków pracy daje pewność odzyskania pełnej sprawności mechanizmu.
Kategorie artykułów
Polecane artykuły
Jak zasięg, podłoże i przeszkody wpływają na użyteczność podnośnika teleskopowego
Kluczowe cechy rolniczej przyczepy z aplikatorem do intensywnego użytku
Praktyczne porady dotyczące wyboru klejących taśm dla różnych branż